novo blog
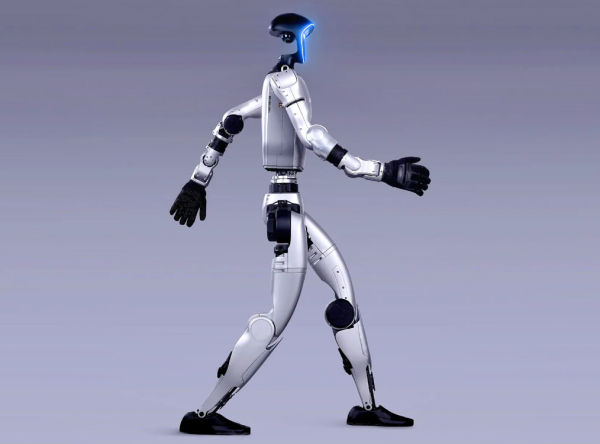
Um robô humanoide pode conter centenas de componentes estruturais e de transmissão. Em toda a indústria, dois erros de seleção de materiais continuam a surgir — e ambos podem ser dispendiosos:
Economizar em materiais especiais quando eles forem realmente necessários.
—Por exemplo, o uso de PA66-GF30 para um suporte próximo a um motor pode levar à deformação por fluência, alterações dimensionais e deriva de posição sob exposição prolongada a altas temperaturas.
Utilizar materiais especiais onde eles não são realmente necessários.
—Por exemplo, usar PEEK para uma carcaça que não suporta carga. O desempenho do material é excessivo para a aplicação, enquanto o custo da lista de materiais pode aumentar drasticamente.
PPA (poliftalamida), comumente conhecido comonáilon de alta temperaturaO material se situa exatamente entre esses dois extremos. Não é simplesmente "nylon mais caro" nem "PEEK mais barato". Ele possui uma posição claramente definida na seleção de materiais.
Este artigo explica exatamente onde o PPA se encaixa: quais componentes são uma boa opção para o PPA, onde seu uso seria uma especificação excessiva, bem como sua janela de processamento e principais requisitos de validação.
A PPA é uma poliamida semiaromática. Ao contrário dos náilons convencionais, como PA6 e PA66, que possuem cadeias moleculares predominantemente alifáticas, a PPA incorpora segmentos de diácidos aromáticos, como o ácido tereftálico e o ácido isoftálico.
Os anéis de benzeno rígidos e a menor densidade de grupos polares levam a três mudanças simultâneas:
| Propriedade | PA66 | PPA-LGF | Tendência |
|---|---|---|---|
| Ponto de fusão | Aproximadamente 260°C | 320–350°C | Significativamente maior |
| Temperatura de serviço a longo prazo | Aproximadamente 100–120°C | 150–180°C | Aumentou em 30–50°C |
| HDT (1,82 MPa) | Aproximadamente 240–250°C | 308°C | Aumentou |
| Absorção de água em equilíbrio (23°C / 50% UR) | Aproximadamente 2% | Aproximadamente 0,3% | Reduzido para cerca de 1/4 |
| Teor de umidade antes do processamento | ≤0,20% | ≤0,01% | Requisito muito mais rigoroso |
Com base nas condições de operação, a PPA oferece quatro áreas de aplicação principais de alto valor agregado:
A temperatura de operação contínua em torno dos motores situa-se normalmente entre 80 e 120 °C. Os nylons reforçados convencionais podem sofrer fluência e deriva dimensional durante a operação prolongada nessa faixa de temperatura, enquanto a precisão de posicionamento dos suportes dos sensores afeta diretamente os resultados da calibração.
Graças à sua elevada temperatura de degelo e baixa absorção de água, o PPA é uma escolha de material adequada para essas aplicações.
Uma das aplicações mais consolidadas do PPA são os conectores SMT. O material deve suportar a soldagem por refluxo sem chumbo, onde as temperaturas máximas podem chegar a cerca de 260 °C, sem apresentar bolhas ou deformações. Após a soldagem, ele também deve manter um espaçamento de contato estável em ambientes úmidos.
Os mesmos requisitos se aplicam a conectores, conectores de alta tensão e componentes de suporte de placas de circuito impresso dentro do compartimento de controle eletrônico de um robô.
Esta tem sido uma das áreas de aplicação de PPA com crescimento mais rápido nos últimos anos.PPA reforçado com fibra de vidro longapode atingir níveis de resistência à tração acima de240 MPa, com uma densidade de aproximadamente1,56 g/cm³O que a torna aproximadamente 40% mais leve que o alumínio, com base na comparação de densidade.
O valor fundamental não reside simplesmente na força absoluta, mas na série de benefícios que advêm da redução do peso e, consequentemente, da diminuição da carga sobre o motor.
Os atuadores manuais de alta precisão geralmente apresentam cursos curtos, altas frequências de movimento alternativo e requisitos de folga rigorosos. Isso impõe demandas simultâneas de resistência ao desgaste e estabilidade dimensional.
Para esses componentes, a seleção de materiais deve usarretenção dimensional após ciclos repetidos de movimento alternativocomo critério fundamental de avaliação, em vez de depender exclusivamente das propriedades iniciais do material.
É aqui que o PPA é mais facilmente mal utilizado. O PPA reforçado oferece alta resistência e rigidez, mas não possui propriedades autolubrificantes inerentes. Sua resistência ao desgaste e coeficiente de atrito são geralmente menos favoráveis do que os do PEEK ou do POM.
Se o PPA for selecionado para pares de fricção dentro de uma junta — como rolamentos, superfícies de engrenamento ou buchas — simplesmente partindo do pressuposto de que “a resistência é suficiente”, o desgaste e o aumento da folga podem ocorrer relativamente rápido.
As interfaces de fricção são melhor atendidas por sistemas de PEEK ou PEEK+PTFE, enquanto o POM pode ser considerado para componentes com cargas leves e baixo ruído. O PPA é indicado para estruturas de suporte de carga, não para interfaces de fricção.
O PPA tem uma taxa de absorção de água muito menor que o PA66, mas não é à prova de umidade. Uma taxa de absorção de água de 0,3–0,5% corresponde a uma variação dimensional de aproximadamente 0,15–0,25 mm em um vão de 50 mm (estimativa de engenharia, assumindo variação dimensional proporcional).
Para aplicações como componentes de acoplamento conjunto e distâncias entre centros de engrenagens, esse nível de alteração dimensional pode ser suficiente para consumir a folga de montagem disponível.
A diferença de preço entre PEEK e PPA pode ser significativa. A lógica de redução de custos na seleção de materiais em níveis consiste em reservar o PEEK para aplicações onde ele é realmente necessário, em vez de substituí-lo completamente.
O PPA possui uma janela de processamento muito mais estreita do que o PA66. Mesmo com a mesma qualidade, diferentes condições de processamento podem resultar em peças com desempenho significativamente diferente.
| Processo | Direção de controle | Consequências do Controle Inadequado |
|---|---|---|
| Secagem | A secagem com desumidificação é essencial. O teor de umidade deve ser reduzido a um nível muito baixo, muito mais rigoroso do que para o PA66, com um ponto de orvalho em torno de−40°C. | Ruptura hidrolítica da cadeia em altas temperaturas → partes quebradiças, estrias prateadas e bolhas |
| Temperatura de fusão | Superior ao do náilon convencional; definido de acordo com o sistema de material específico e não exceder o limite superior recomendado. | Muito baixo → plastificação insuficiente; muito alto → degradação termo-oxidativa e descoloração. |
| Tempo de Residência | Mantenha-o o mais curto possível, com controle em umescala de minutos. | Redução do peso molecular e manchas pretas |
| Temperatura do molde | Uma temperatura elevada do molde é um pré-requisito, especialmente para componentes de precisão. | Baixa temperatura do molde → cristalinidade insuficiente → retração posterior, empenamento, desvio dimensional e baixo brilho superficial. |
| Pressão de retenção | Mantenha a quantidade de material dentro da faixa intermediária adequada à espessura da parede e evite o excesso de compactação. | Muito alto → tensão residual; muito baixo → marcas de afundamento e vazios |
| Recozimento | Para componentes de precisão, recomenda-se o recozimento para alívio de tensões após a moldagem. | Tensão interna residual → deformação gradual após a montagem |
| Retificação | Controle a proporção de material reciclado e seque-o completamente antes do processamento. | Redução cumulativa do peso molecular; não recomendado para componentes críticos de confiabilidade. |
Para materiais semicristalinos, a cristalinidade é fortemente influenciada pela temperatura do molde. Uma peça moldada a uma temperatura muito baixa pode parecer perfeita após a desmoldagem, mas suas dimensões podem continuar a mudar após a montagem.
Muitas reclamações sobre "instabilidade dimensional PPA"na verdade, a origem está na temperatura insuficiente do molde, e não na variação entre lotes de material.
Após fibra de vidro oureforço de fibra de carbonoA diferença na contração entre a direção do fluxo e a direção transversal pode se tornar significativa. A orientação das fibras também é afetada pela localização do ponto de injeção e pela taxa de cisalhamento.
Para esses componentes, deve ser realizada uma análise de fluxo de moldagem e a compensação de contração adequada deve ser incorporada ao projeto do molde.Ajustar simplesmente os parâmetros de moldagem pode não ser suficiente para trazer a peça de volta dentro da tolerância.
Siga-nos :


-- obtenha atualizações com os tópicos mais recentes
 o email
 português
 English
 français
 Deutsch
 русский
 italiano
 español
 العربية
 日本語
 한국의
 中文