novo blog
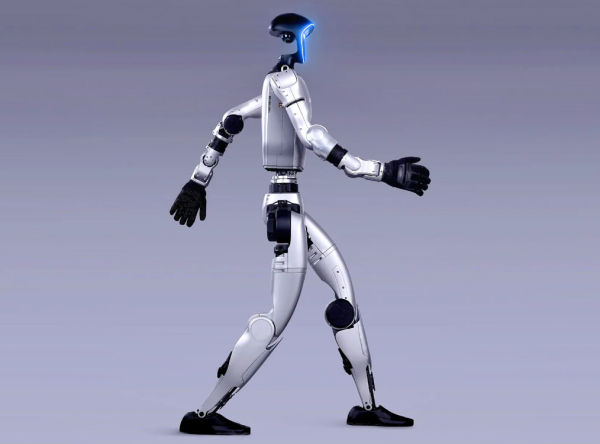
Um robô humanoide pode conter centenas de componentes estruturais e de transmissão. Em toda a indústria, dois erros de seleção de materiais continuam aparecendo — e ambos podem ser dispendiosos:
Economizar em materiais especiais quando eles são realmente necessários
—Por exemplo, usar PA66-GF30 para um suporte próximo a um motor pode levar à deformação por fluência, alterações dimensionais e desvio de posição sob exposição prolongada a altas temperaturas.
Usar materiais especiais onde eles não são realmente necessários
—Por exemplo, usar PEEK para uma carcaça que não suporta carga. O desempenho do material é excessivo para a aplicação, enquanto o custo da lista de materiais (BOM) pode aumentar drasticamente.
PPA (poliftalamida), comumente conhecido como nylon de alta temperatura, situa-se exatamente entre esses dois extremos. Não é simplesmente um “nylon mais caro” nem um “PEEK mais barato”. Ele tem sua própria posição claramente definida na seleção de materiais.
Este artigo explica exatamente onde o PPA se encaixa: quais componentes são uma boa combinação para o PPA, onde usá-lo seria uma especificação excessiva, bem como sua janela de processamento e requisitos fundamentais de validação.
O PPA é uma poliamida semiaromática. Ao contrário dos nylons convencionais, como PA6 e PA66, que possuem cadeias moleculares predominantemente alifáticas, o PPA incorpora segmentos de diácido aromático, como ácido tereftálico e ácido isoftálico.
Os anéis de benzeno rígidos e a menor densidade de grupos polares levam a três mudanças simultâneas:
| Propriedade | PA66 | PPA-LGF | Tendência |
|---|---|---|---|
| Ponto de fusão | Cerca de 260°C | 320–350°C | Significativamente maior |
| Temperatura de serviço de longo prazo | Aprox. 100–120°C | 150–180°C | Aumentada em 30–50°C |
| HDT (1,82 MPa) | Aprox. 240–250°C | 308°C | Aumentada |
| Absorção de água em equilíbrio (23°C / 50% UR) | Aprox. 2% | Aprox. 0,3% | Reduzida para cerca de 1/4 |
| Teor de umidade antes do processamento | ≤0,20% | ≤0,01% | Requisito muito mais rigoroso |
Com base nas condições operacionais, o PPA oferece quatro áreas de aplicação principais de alto valor:
A temperatura operacional contínua em torno dos motores está tipicamente na faixa de 80–120°C. Nylons reforçados convencionais podem sofrer fluência e desvio dimensional durante a operação de longo prazo nesta faixa de temperatura, enquanto a precisão de posicionamento dos suportes de sensores afeta diretamente os resultados da calibração.
Com sua alta HDT e baixa absorção de água, o PPA é uma escolha de material adequada para essas aplicações.
Uma das aplicações mais estabelecidas para o PPA são os conectores SMT. O material deve suportar a soldagem por refluxo sem chumbo, onde as temperaturas de pico podem atingir cerca de 260°C, sem criar bolhas ou deformar. Após a soldagem, ele também deve manter um espaçamento de contato estável em ambientes úmidos.
Os mesmos requisitos se aplicam a conectores, conectores de alta tensão e componentes de suporte de PCB dentro do compartimento de controle eletrônico de um robô.
Esta tem sido uma das áreas de aplicação que mais cresce para o PPA nos últimos anos. PPA reforçado com fibra de vidro longa pode atingir níveis de resistência à tração acima de 240 MPa, com uma densidade de aproximadamente 1.56 g/cm³, tornando-o cerca de 40% mais leve que o alumínio com base na comparação de densidade.
O valor principal não é simplesmente a resistência absoluta, mas a cadeia de benefícios que advém da redução de peso e, por sua vez, da diminuição da carga sobre o motor.
Atuadores de mãos ágeis normalmente têm cursos curtos, altas frequências de movimento recíproco e requisitos de folga restritos. Isso impõe demandas simultâneas de resistência ao desgaste e estabilidade dimensional.
Para esses componentes, a seleção de material deve usar retenção dimensional após ciclos recíprocos repetidos como um critério de avaliação chave, em vez de confiar apenas nas propriedades iniciais do material.
É aqui que o PPA é mais facilmente mal utilizado. O PPA reforçado oferece alta resistência e rigidez, mas não possui propriedades autolubrificantes inerentes. Sua resistência ao desgaste e coeficiente de atrito são geralmente menos favoráveis do que os do PEEK ou POM.
Se o PPA for selecionado para pares de fricção dentro de uma junta — como rolamentos, superfícies de engrenamento de engrenagens ou buchas — simplesmente sob a suposição de que “a resistência é suficiente”, o desgaste e o aumento da folga podem ocorrer relativamente rápido.
As interfaces de fricção são melhor atendidas por sistemas de PEEK ou PEEK+PTFE, enquanto o POM pode ser considerado para componentes de baixa carga e baixo ruído. O PPA pertence a estruturas de suporte de carga, não à interface de fricção.
O PPA tem uma taxa de absorção de água muito menor do que o PA66, mas não é à prova de umidade. Uma taxa de absorção de água de 0,3–0,5% corresponde a uma mudança dimensional de aproximadamente 0,15–0,25 mm em um vão de 50 mm (estimativa de engenharia, assumindo mudança dimensional proporcional).
Para aplicações como componentes de acoplamento de juntas e distâncias entre centros de engrenagens, esse nível de mudança dimensional pode ser suficiente para consumir a folga de montagem disponível.
A diferença de preço entre PEEK e PPA pode ser de várias vezes. A lógica de economia de custos da seleção de materiais em camadas é reservar o PEEK para aplicações onde ele é verdadeiramente necessário, em vez de substituí-lo de forma generalizada.
O PPA tem uma janela de processamento muito mais estreita do que o PA66. Mesmo com o mesmo grau, diferentes condições de processamento podem resultar em peças com desempenho significativamente diferente.
| Processo | Direção de controle | Consequências de um controle deficiente |
|---|---|---|
| Secagem | A secagem por desumidificação é essencial. O teor de umidade deve ser reduzido a um nível muito baixo, muito mais rigoroso do que para o PA66, com um ponto de orvalho em torno de −40°C. | Cisão da cadeia hidrolítica em altas temperaturas → peças quebradiças, estrias prateadas e bolhas |
| Temperatura de fusão | Mais alta do que a do nylon convencional; definida de acordo com o sistema de material específico e não excedendo o limite superior recomendado. | Muito baixa → plastificação insuficiente; muito alta → degradação termo-oxidativa e descoloração |
| Tempo de residência | Mantenha-o o mais curto possível, com controle em uma escala de minutos. | Redução do peso molecular e pontos pretos |
| Temperatura do molde | Uma temperatura alta do molde é um pré-requisito, especialmente para componentes de precisão. | Temperatura baixa do molde → cristalinidade insuficiente → pós-encolhimento, empenamento, desvio dimensional e brilho superficial ruim |
| Pressão de recalque | Mantenha dentro da faixa intermediária apropriada de acordo com a espessura da parede e evite o excesso de compactação. | Muito alta → tensão residual; muito baixa → marcas de contração e vazios |
| Recozimento | O recozimento de alívio de tensão após a moldagem é recomendado para componentes de precisão. | Tensão interna residual → deformação gradual após a montagem |
| Material reprocessado | Controle a proporção de material reprocessado e seque bem o material novamente antes do processamento. | Redução cumulativa do peso molecular; não recomendado para componentes de confiabilidade crítica |
Para materiais semicristalinos, a cristalinidade é fortemente influenciada pela temperatura do molde. Uma peça moldada a uma temperatura de molde muito baixa pode parecer boa após a desmoldagem, mas suas dimensões podem continuar a mudar após a montagem.
Muitas reclamações sobre "instabilidade dimensional de PPA" na verdade originam-se de temperatura de molde insuficiente, em vez de variação do lote de material.
Após o reforço com fibra de vidro ou fibra de carbono, a diferença na contração entre a direção do fluxo e a direção transversal pode se tornar significativa. A orientação da fibra também é afetada pela localização do ponto de injeção e pela taxa de cisalhamento.
Para esses componentes, a análise de fluxo de molde deve ser realizada e a compensação de contração apropriada deve ser incorporada ao projeto do molde.Simplesmente ajustar os parâmetros de moldagem pode não ser suficiente para trazer a peça de volta à tolerância.
Siga-nos :


-- obtenha atualizações com os tópicos mais recentes
 o email
 português
 English
 français
 Deutsch
 русский
 italiano
 español
 العربية
 日本語
 한국의
 中文