novo blog
Termoplásticos reforçados com fibras longas (LFRT) são cada vez mais utilizados em aplicações de moldagem por injeção onde é necessário um alto desempenho mecânico. Embora a tecnologia LFRT possa proporcionar excelente resistência, rigidez e resistência ao impacto, o método de processamento desempenha um papel fundamental na determinação do desempenho final que uma peça moldada pode alcançar.
Para moldar LFRT com sucesso, é essencial compreender algumas das características únicas destes materiais. Reconhecer as diferenças entre LFRT e termoplásticos reforçados convencionais impulsionou o desenvolvimento de equipamentos especializados, projetos de peças e moldes, e técnicas de processamento para maximizar o valor e o potencial de desempenho do LFRT.
Para preservar o comprimento da fibra durante a moldagem por injeção de LFRT, três áreas principais precisam ser consideradas:a máquina de moldagem por injeção, o projeto da peça e do molde, e as condições de processamento.
A principal diferença entre LFRT e compostos convencionais reforçados com fibras de vidro curtas ou cortadas é o comprimento da fibra. No LFRT, as fibras têm tipicamente o mesmo comprimento que os pellets. Isto ocorre porque a maioria dos materiais LFRT são fabricados utilizando um processo de pultrusão em vez de composição baseada em cisalhamento.
Durante a fabricação de LFRT, feixes contínuos de mechas de fibra de vidro não torcidas são primeiro puxados através de uma matriz, onde são revestidos e impregnados com resina. Após sair da matriz, o fio plástico reforçado contínuo é cortado ou peletizado, tipicamente em comprimentos de 10–12 mm. Em contraste, os compostos convencionais de fibra de vidro curta contêm fibras picadas que têm tipicamente 3–4 mm de comprimento, e o seu comprimento pode ser ainda mais reduzido para menos de 2 mm durante o processamento em uma extrusora baseada em cisalhamento.
O maior comprimento da fibra nos pellets de LFRT ajuda a melhorar o desempenho mecânico, particularmente a resistência ao impacto e a tenacidade, mantendo a rigidez. Desde que as fibras mantenham o seu comprimento durante a moldagem, elas formam um “esqueleto interno” dentro do material, proporcionando um desempenho mecânico excepcionalmente alto.
No entanto, práticas de moldagem inadequadas podem efetivamente transformar um material de fibra longa em um material de fibra curta. Se o comprimento da fibra for significativamente reduzido durante o processamento, o nível de desempenho desejado não poderá ser alcançado.
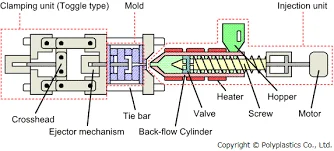
Uma das perguntas mais frequentes sobre processamento de LFRT é se o equipamento de moldagem por injeção existente pode ser usado para moldar esses materiais. Na maioria dos casos, o equipamento projetado para processar compostos reforçados com fibra curta também pode ser usado para LFRT. Embora o equipamento padrão de moldagem de fibra curta seja adequado para a maioria das peças e produtos de LFRT, certas modificações no equipamento podem ajudar a preservar melhor o comprimento da fibra durante o processamento.
Uma rosca de uso geral com a configuração típica de alimentação–compressão–dosagem é bem adequada para este processo. Reduzir a taxa de compressão na seção de dosagem pode ajudar a minimizar o cisalhamento que pode danificar as fibras.
Uma taxa de compressão da seção de dosagem de aproximadamente 2:1 é considerada ideal para produtos de LFRT. Geralmente não há necessidade de usar ligas metálicas especiais para a rosca, cilindro ou outros componentes, pois o LFRT causa menos desgaste do que os termoplásticos reforçados com fibra de vidro cortada convencionais.
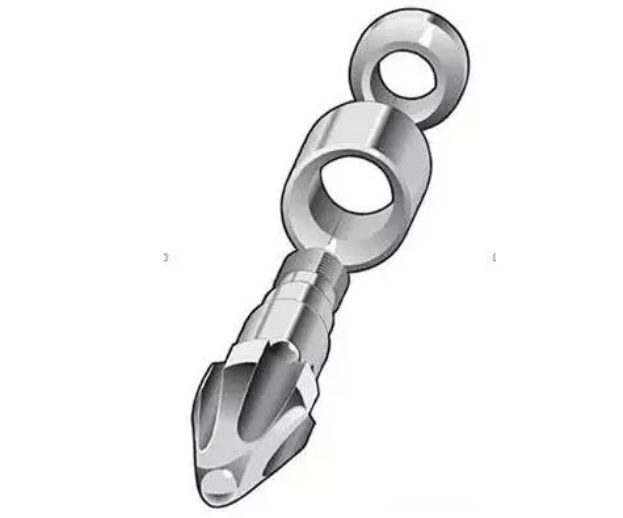
Outro componente que pode se beneficiar de uma revisão de projeto é a ponta do bico. Alguns materiais termoplásticos são mais fáceis de processar com uma ponta de bico de cone reverso, que gera um alto nível de cisalhamento à medida que o material é injetado na cavidade do molde. No entanto, este tipo de ponta de bico pode reduzir significativamente o comprimento da fibra de compósitos reforçados com fibras longas.
Além disso, as aberturas do bico e do canal de injeção devem ser generosamente dimensionadas, com um diâmetro de pelo menos 5.5 mm (0.250 in.), e não devem ter bordas afiadas. É importante entender como o material flui através do equipamento de moldagem por injeção e identificar áreas onde o cisalhamento excessivo pode causar a quebra da fibra.
O projeto adequado da peça e do molde também pode desempenhar um papel importante na preservação do comprimento da fibra em LFRT. Eliminar cantos vivos ao redor dos recursos da peça, incluindo nervuras, ressaltos e outros detalhes, pode ajudar a evitar tensões desnecessárias na peça moldada e reduzir danos às fibras.
As peças devem usar um projeto de espessura de parede nominal com espessura de parede relativamente uniforme em toda a peça. Grandes variações na espessura da parede podem levar a um preenchimento inconsistente e a uma orientação indesejada das fibras dentro da peça.
Onde forem necessárias seções mais espessas ou mais finas, mudanças repentinas na espessura da parede devem ser evitadas. Tais transições podem criar áreas de alto cisalhamento que podem danificar as fibras e se tornar fontes de concentração de tensão. Como regra geral, tente posicionar o ponto de injeção na seção mais espessa e permitir que o material flua em direção à seção mais fina, de modo que o final do preenchimento esteja localizado na área mais fina.
As diretrizes gerais de projeto de plásticos recomendam manter a espessura da parede abaixo de 4 mm (0.160 in.) para promover um fluxo suave e uniforme e reduzir a probabilidade de marcas de contração e vazios. Para compostos LFRT, a espessura de parede ideal é tipicamente em torno de 3 mm (0.120 in.), com uma espessura mínima de aproximadamente 2 mm (0.080 in.).
A peça em si é apenas um aspecto do projeto. É igualmente importante considerar como o material entra no molde. Danos significativos às fibras podem ocorrer nas áreas do canal de alimentação e do ponto de injeção se esses recursos não forem projetados adequadamente para guiar o material para dentro da cavidade.
Ao projetar um molde para compostos LFRT, canais de alimentação totalmente redondos são preferidos, com um diâmetro mínimo de 5.5 mm (0.250 in.). Qualquer projeto de canal de alimentação diferente de uma configuração totalmente redonda terá cantos que podem aumentar a tensão durante a moldagem e danificar o reforço de fibra de vidro. Sistemas de câmara quente com pontos de injeção abertos são aceitáveis.
A espessura mínima do ponto de injeção deve ser 2 mm (0.080 in.). Sempre que possível, posicione o ponto de injeção ao longo de uma borda que não obstrua o fluxo de material para dentro da cavidade. Para pontos de injeção localizados na superfície da peça, uma curva de 90° pode ser necessária para evitar a quebra da fibra e a consequente redução no desempenho mecânico.
Finalmente, deve-se prestar atenção à localização das linhas de união e como elas podem afetar áreas da peça que serão submetidas a cargas ou tensões durante o serviço. O posicionamento adequado do ponto de injeção deve ser usado para mover as linhas de união para áreas onde se esperam níveis de tensão mais baixos.
A análise computacional de preenchimento de molde pode ajudar a determinar onde essas linhas de união estarão localizadas. A análise estrutural por elementos finitos (FEA) pode então ser usada para comparar áreas de alta tensão com as localizações das linhas de união identificadas por meio da análise de preenchimento de molde.
Deve-se notar que estas diretrizes de projeto de peças e moldes são recomendações, e não requisitos absolutos. Existem muitos exemplos de peças com paredes finas, variações na espessura da parede e recursos intrincados ou detalhados que alcançaram bom desempenho usando compostos LFRT.
No entanto, quanto mais um projeto se desvia dessas recomendações, mais tempo e esforço podem ser necessários para garantir que todos os benefícios da tecnologia de fibra longa sejam alcançados.
Condições de processamento adequadas são críticas para a moldagem bem-sucedida de LFRT. Com os parâmetros de processamento corretos, peças de LFRT de alta qualidade podem ser produzidas usando uma máquina de moldagem por injeção de uso geral e um molde projetado adequadamente.
Em outras palavras, mesmo com equipamentos e projeto de molde adequados, condições de processamento ruins ainda podem resultar em danos às fibras e perda do comprimento da fibra. Isso torna essencial entender o que as fibras encontrarão durante o processo de moldagem e identificar áreas onde pode ocorrer cisalhamento excessivo.
Primeiro, contrapressão deve ser cuidadosamente monitorada. Uma contrapressão excessiva introduz altas forças de cisalhamento no material, o que pode reduzir o comprimento da fibra. Considere começar com contrapressão zero e aumentá-la apenas o necessário para garantir que o parafuso retraia de forma consistente durante a plastificação.
Uma contrapressão de aproximadamente 1,5–2,5 bar (20–50 psi) é geralmente suficiente para obter uma alimentação consistente.
Altas velocidades do parafuso também podem ter um efeito negativo. Quanto mais rápido o parafuso gira, maior a probabilidade de material sólido ou insuficientemente fundido entrar na seção de compressão do parafuso, causando potencialmente danos às fibras.
Semelhante à recomendação para a contrapressão, a velocidade do parafuso deve ser mantida o mais baixa possível, garantindo ainda uma recuperação estável e consistente do parafuso. Uma velocidade de parafuso de 30–70 rpm é comumente usada ao moldar compostos LFRT.
Durante a moldagem por injeção, a fusão ocorre através dos efeitos combinados de cisalhamento e calor. Como o objetivo ao processar LFRT é proteger o comprimento da fibra minimizando o cisalhamento, geralmente é necessário mais calor. Dependendo do sistema de resina, a temperatura de processamento para compostos LFRT é tipicamente 10–30°C mais alta do que a usada para compostos reforçados convencionais.
Antes de simplesmente aumentar as temperaturas do cilindro em toda a máquina, deve-se prestar atenção ao perfil de temperatura invertido do cilindro. Em condições normais, as temperaturas do cilindro aumentam à medida que o material se move do funil em direção ao bico. Para LFRT, no entanto, recomenda-se uma temperatura mais alta no funil.
Este perfil de temperatura invertido ajuda a amolecer e fundir os pellets de LFRT antes que entrem na seção de compressão de alto cisalhamento do parafuso, o que ajuda a preservar o comprimento da fibra.
A consideração final de processamento é o uso de material de reprocessamento. Moer peças moldadas ou canais de injeção geralmente resulta em comprimentos de fibra mais curtos, portanto, adicionar material de reprocessamento pode afetar o comprimento total da fibra do material.
Conte-nos sobre sua aplicação, desempenho mecânico necessário, sistema de resina, conteúdo de fibra e método de processamento. Nossa equipe pode ajudá-lo a avaliar soluções adequadas de termoplásticos reforçados com fibras longas.
Siga-nos :


-- obtenha atualizações com os tópicos mais recentes
 o email
 português
 English
 français
 Deutsch
 русский
 italiano
 español
 العربية
 日本語
 한국의
 中文